马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
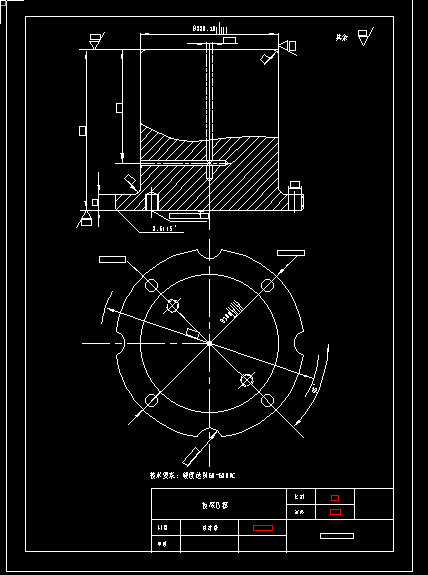
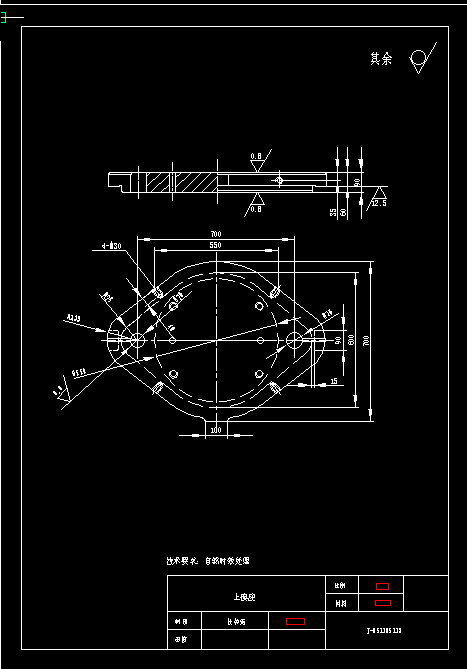
壳体冲压工艺及模具设计 ——落料拉深复合模结构设计与工艺计算 一、设计任务与零件工艺分析 本设计以一带凸缘的圆筒形壳体零件为研究对象,该零件属于典型的拉深件,底部带有止口,凸缘上均匀分布安装孔,筒壁与凸缘交接处存在圆角过渡。零件材料为低碳钢板,具有良好的冲压成形性能。生产类型为大批量生产,要求设计一副高效率、高精度、长寿命的冲压模具。
4 a+ n1 K9 C6 z& }) G# y& R. f r零件成形需要完成落料和拉深两道基本工序。落料工序获得展开外形,拉深工序将平板料变为空心筒形件。若采用单工序模分两道冲压,不仅生产效率低,而且两次定位会影响零件同轴度;采用复合模结构可在压力机一次行程中同时完成落料与拉深,既提高生产效率,又保证了零件的内外形同轴度。6 H3 W Y8 w4 O; C
表1 零件主要结构参数 | | 零件类型7 a" H8 ]8 X$ E: N* m0 w/ m
| 带凸缘圆筒形拉深件% s. k$ ?% e6 s9 B5 e
| 料厚7 T5 G! x$ M7 J- i: W+ B
| t(钢板)" \1 B2 L' o5 W7 W+ k/ V
| 凸缘直径
# p0 v- a' q9 N: P& t4 H | 约Φ280mm2 N0 |3 N& x1 v \. I3 G' d1 R3 b
| 筒体内径
( f Z0 x/ ~8 h) L) j | 约Φ223mm
+ D, {. j# F9 C$ O* e( d$ u | 底部止口
# g+ E$ S' q% X& C2 c7 m | Φ72.42mm内台阶
/ Z+ o" u9 B/ B2 J2 u( Z | 凸缘安装孔
- G l' R0 P% X6 {' y | 4×Φ20 + 4×M12螺纹底孔
- ?# ]7 \! X8 H! Q! z/ ~ | 表面粗糙度0 I I- V6 U" `. k+ f4 h
| 主要配合面Ra1.6~Ra0.8
) k% G; e- }/ M0 l9 \1 ] | 形位公差
+ i. o% t* J. s/ R& A5 D: Z | 同轴度Φ0.008、平行度0.005 _; R% n2 s. i* u
|
二、冲压工艺方案确定4 U7 J g9 D( |
(一)工序性质与数量 根据零件结构特征,所需基本冲压工序包括落料、拉深。由于零件总拉深系数大于材料的极限拉深系数,一次拉深即可成形,无需中间退火。落料与拉深采用复合工序在同一副模具中完成。! l/ g( G8 ~8 P/ y2 G
(二)模具结构形式选择
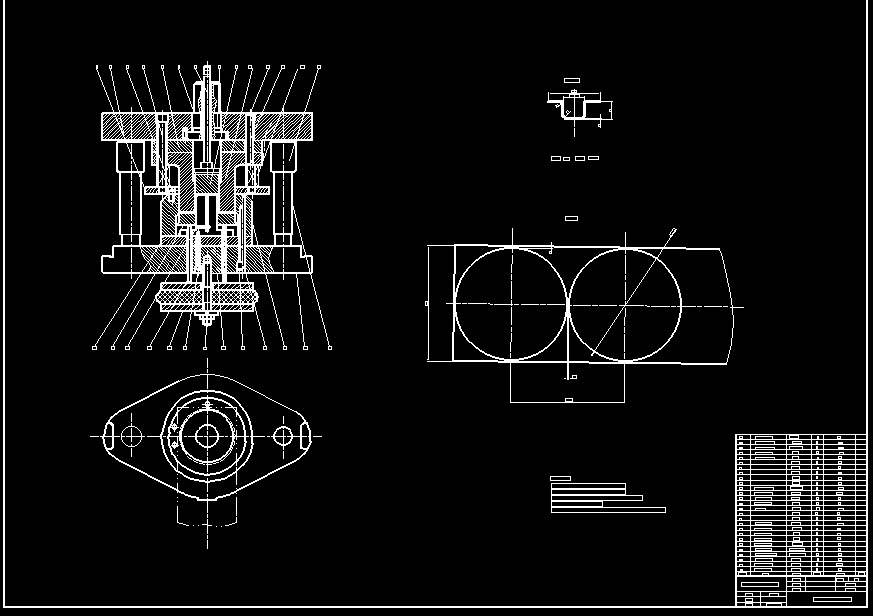
, M; a: x( H3 |$ `& k- M5 x经方案对比,采用倒装式落料拉深复合模结构:凸凹模安装在上模,落料凹模与拉深凸模安装在下模。条料沿导料销送进,压边圈在拉深时压住坯料法兰边,防止起皱。工作完成后,由打杆装置将零件从上模凸凹模中推出,由卸料板将条料从凸凹模上卸下。. ^5 ?2 @+ h9 n7 n( s+ U
(三)压力机选用: l- n* \: X) Z# G1 L' ?
根据总冲压工艺力(落料力+拉深力+压边力+卸料力)计算所需压力机公称压力,并校核压力机的闭合高度、工作台尺寸和滑块行程。同时计算压力中心位置,使其与压力机滑块中心重合,避免模具承受偏载。
+ [+ `6 S' P: _! I+ l- R三、排样设计 排样设计直接影响材料利用率、模具结构和冲压成本。根据零件外形为带凸缘圆形件的特点,采用双排对称排列方式,合理确定搭边值、条料宽度和料步距。; l; @( z. @' T5 Z$ ^; h4 p+ [" c
搭边值的选取原则是:保证条料在送进过程中具有足够的刚度,不因拉料变形影响冲压精度,同时尽量减少材料浪费。条料宽度考虑导料销导向所需的侧面间隙。通过排样图计算材料利用率,使其达到经济合理的水平。) ^& y# P0 |4 Y% ]2 H/ m
四、模具工作部分计算
- V& m1 I0 a$ X* a(一)刃口尺寸计算 落料工序以凹模为基准,先确定凹模刃口尺寸,再按双边间隙减小凸模尺寸;拉深工序以凸模为基准,先确定凸模外径,再按双边间隙放大凹模内径。冲裁间隙和拉深间隙均按料厚和材料种类选取合理范围。考虑到磨损规律,对尺寸标注采用不同的基准计算方法:磨损后增大的尺寸按x法则缩小,磨损后减小的尺寸按x法则放大,磨损后不变的尺寸取中间值。2 n' y* t% k# h( H! |
(二)拉深工艺计算" \3 j' b Q' f$ u
计算毛坯直径D,根据零件表面积相等原则(考虑修边余量)进行换算。计算总拉深系数m=d/D,判断是否可以一次拉深成形。计算拉深力F和压边力Q,为压力机吨位选择和压边弹簧设计提供依据。
/ _; R2 Z* k6 o表2 主要工作零件技术要求 | | | 凸凹模
0 E C7 `* Q' m2 l* n% z | Cr12MoV9 E/ X4 X8 }7 \4 f7 ~" m& i- B+ e
| 淬火HRC58~62,内外刃口同轴度≤Φ0.0089 k3 E- ~4 f4 Y; A& I
| 落料凹模/ {! M# U' y# x2 u5 X( D
| Cr12' i! G; Z+ p" j' V" ]1 c4 }% W
| 淬火HRC58~62,刃口平直无缺口
2 I; Z3 M3 j5 F, }+ U& r# T% ]/ b | 拉深凸模+ b) Y8 P/ b! y! u K5 n
| Cr12
+ L' x3 J; q1 j0 h1 w# F | 淬火HRC56~60,工作表面Ra0.8
+ p8 D9 i7 m; ~4 r% C( m% } | 压边圈' r8 ]5 t: E2 y' S4 w- p
| 45钢! T4 l6 G) r3 P" s. y- f; @& E
| 淬火HRC43~48,与凸模间隙均匀1 x) Q# J+ U6 r+ q- u
| 上/下模座$ ?5 p7 f& D4 t: C
| HT200$ A" J: P# y6 Q& t
| 时效处理,调质HB,形位公差按模架标准
- `$ @! @/ N# v1 h' p4 X Y' O | 导柱导套
' m: d' y" S# ]+ Y7 F T- K | 20钢
' j5 P8 Y1 r1 c8 v+ U4 i | 渗碳淬火HRC58~62,配合H6/h5: ^$ H- E8 F1 n2 _4 w% s
|
五、模具结构设计$ t1 B5 T. l0 w& Z3 G
(一)上模部分 上模部分由模柄、上模座、上模固定板、凸凹模、打杆、推件块等组成。模柄通过压入式与上模座联接,用于与压力机滑块连接。凸凹模通过台阶和螺钉固定在上模固定板上,其外形作为落料凸模、内形作为拉深凹模,是复合模的核心工作零件。打杆穿过模柄和上模座,在上模上行至极限位置时与压力机横担相撞,推动推件块将卡在凸凹模内的零件推出。
6 l- `: W8 l9 z4 x! X5 p( m* r(二)下模部分
( R; [/ \" E" X( V下模部分由下模座、下模固定板、落料凹模、拉深凸模、压边圈、卸料板、弹簧等组成。落料凹模与拉深凸模通过螺钉和销钉固定在下模固定板上。压边圈套在拉深凸模外侧,由弹性元件(弹簧或橡皮)提供压边力,拉深结束后将零件从凹模面上顶出。卸料板在拉深完成后将条料从凸凹模上卸下。3 @7 j1 Q9 I- A9 f, S
(三)导向与支承5 M" w; Y+ O9 N, ?8 @# y$ `5 u
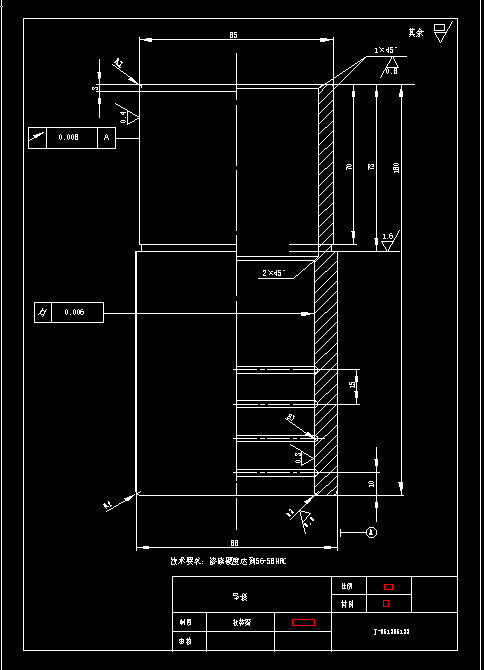
模具后侧采用一对导柱导套导向,保证凸凹模与凹模、凸模之间的对中精度。导柱压入下模座,导套压入上模座,开合模过程中始终保持导向。模座材料HT200,经时效处理消除内应力,防止长期使用后变形。8 o ~9 }+ r/ ^! s
六、全套图纸与文档清单 表3 设计交付文件清单 | | | 装配图
. ?! \" D6 q8 a/ _' { | 模具总装图
7 ]. ] |" `! |" r6 ?/ M | 复合模整体结构、工作原理、明细表
: W9 _9 Z$ l. L |3 l; E! Y | 工作零件
X* e" x" g$ W3 q | 凸凹模、落料凹模、拉深凸模 z, [% a& }6 v k6 p% [! x( ?+ e( S
| 刃口尺寸、热处理要求$ o3 H6 O3 k. A( h2 D6 `
| 结构零件
. i+ Z7 u! f w: L | 上/下模座、上/下固定板、卸料板、压边圈# F/ m. y2 f5 J6 W7 o
| 模架与固定板结构
" d) ~+ W3 `" w7 Y | 导向零件* I6 \3 |9 r9 B& y' E( L' b
| 导柱、导套; D: ^9 Q% \8 R7 r6 [' s
| 标准导向件8 s: Y( Q. @; s
| 弹性零件+ @' y E [* N; K
| 弹簧、打杆
; a& k4 t; I1 _0 X% h4 M' w | 压边与推件弹性元件
% ?% I* W; Q# N! w | 紧固件
! G: M* C" W- N! ^% ^" ~# [) U | 模柄、夹板, I& V/ C$ _& [0 Y. t
| 模柄及固定件
3 H( U! z" \7 p0 {/ [ | 文档2 M! f- [1 p7 k- W& F7 B6 ]8 U
| 设计说明书、摘要、工艺卡、目录、插图附表清单
& l/ p3 e! g3 D: n* O/ Y | 约30页完整设计文档
/ Q2 p; k" z. c' |5 Z" T/ h8 L |
七、设计特点与总结 本设计完成了带凸缘圆筒形壳体零件的冲压工艺分析和落料拉深复合模设计。通过工艺方案对比,选用倒装式复合模结构,在一次行程内完成落料与拉深,生产效率高,零件同轴度好。
: g0 i6 D S3 q7 W( O( m% b1 _0 r% c模具采用导柱导套导向,工作零件选用Cr12MoV等高碳高铬钢并经淬火处理,保证了模具寿命和冲压件精度。压边圈弹性压边有效防止了拉深起皱,打杆推件和卸料板卸料保证了自动化出件。整套模具结构紧凑、动作可靠,适合大批量生产使用。0 j N; }' F) v+ J% I+ d
关键词:落料拉深复合模;冲压工艺;壳体拉深;凸凹模;排样设计;压边圈;导柱导套;模具工作零件尺寸计算) I# R, G' U9 a: t: e5 p5 _! W* _, `
; K6 O! L3 C/ x! `; j* g$ f5 \2 O5 O |
 学研领航向全体高校师生打造的一站式综合交流与资源服务平台,集知识学习、经验分享、资源下载、互动问答、职场成长、兼职实践于一体,覆盖校园生活、专业学习、求职就业、兴趣发展等全场景需求。