马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
数控龙门气割机结构拆解:SolidWorks建模视角下的工业切割设备设计要点
本文导读
做非标设计的都知道,龙门式设备是工业自动化里最常见的结构形式之一——龙门铣床、龙门钻床、龙门切割机,核心都是"龙门架+移动横梁+工作头"的架构。这篇文章我以一套数控龙门气割机的SolidWorks 3D模型为例,从整体结构到核心传动机构,从零部件选型到建模要点,把这类设备的设计思路完整拆解一遍。不管你是做机械设计的学生,还是刚入行的非标工程师,都能从中学到龙门设备的通用设计方法。
一、设备概述:数控龙门气割机是什么
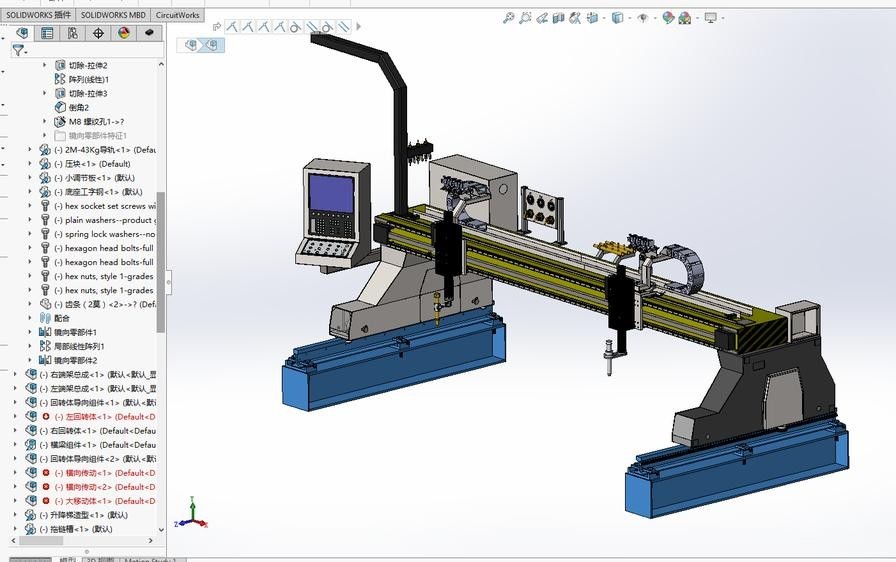
图1 数控龙门气割机整体3D模型(SolidWorks装配体,龙门架+横梁+割炬+控制系统) 项目 | 内容 |
设备名称
|
数控龙门气割机(CNC Gantry Gas Cutting Machine)
|
切割方式
|
火焰切割(氧气+乙炔/丙烷,也可加装等离子割炬)
|
适用材料
|
低碳钢、低合金钢等可火焰切割的金属板材
|
切割厚度
|
通常5-200mm(火焰切割),加装等离子可切1-50mm不锈钢/铝
|
有效切割宽度
|
1.5m-6m(根据龙门跨度)
|
有效切割长度
|
2m-12m(根据导轨长度)
|
切割精度
|
±0.5mm/m(火焰切割),±0.2mm/m(等离子)
|
驱动方式
|
伺服电机+减速器+齿轮齿条传动
|
控制系统
|
数控系统(如上海交大方菱、斯达特、FastCAM等)
|
典型应用
|
钢结构厂、造船厂、压力容器厂的板材下料
|
二、整体结构拆解
数控龙门气割机的结构可以拆成七大模块,每个模块各司其职:
模块 | 组成部分 | 功能 | 设计要点 |
床身/底座
|
两侧纵向导轨底座、齿条安装面、地脚调节
|
支撑整机,提供纵向运动基准
|
刚性要好,导轨面平面度≤0.05mm/m
|
龙门架
|
左右端架、横梁连接座、拖链支架
|
连接横梁,沿纵向移动
|
两端同步驱动,横梁水平度≤0.1mm/m
|
横梁
|
横向导轨、齿条、横梁本体
|
割炬横向移动的载体
|
挠度变形要小,长横梁需做预拱
|
纵向驱动
|
伺服电机、减速器、齿轮、齿条
|
驱动龙门架纵向移动
|
双驱同步,齿轮齿条侧隙可调
|
横向驱动
|
伺服电机、减速器、齿轮、齿条
|
驱动割炬横向移动
|
传动比匹配,惯量匹配
|
割炬组件
|
升降机构、割炬夹持器、气路分配器、点火装置
|
执行切割,可升降调节
|
升降平稳,防撞保护,自动点火
|
控制系统
|
数控柜、操作面板、伺服驱动器、线缆拖链
|
运动控制、程序输入、状态监控
|
抗干扰设计,走线规范
|
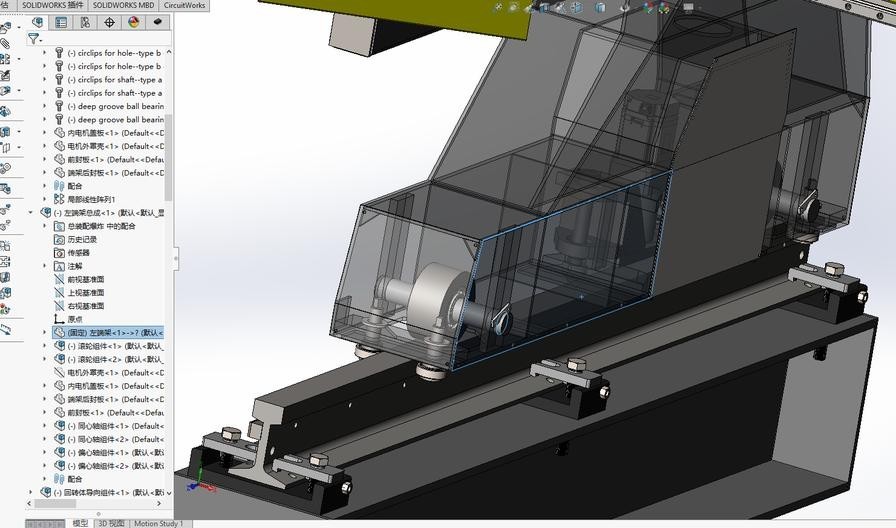
3.1 纵向传动机构
图2 纵向驱动电机与减速器局部(透明外壳显示内部传动结构) 纵向传动是龙门设备最关键的机构,因为它决定了设备的切割精度和运行平稳性。这个模型采用的是"伺服电机+行星减速器+齿轮齿条"的方案:
第一,双驱同步。龙门架两端各有一套驱动电机,通过数控系统的同步功能保证两端同步运动,避免龙门架"扭秧歌"。双驱的同步精度直接影响切割质量,同步误差大了会切出斜线或弧线。
第二,齿轮齿条选型。齿条一般选模数2-3的直齿或斜齿齿条,斜齿齿条重合度高、运行平稳,但安装调整麻烦。齿轮材料用40Cr调质,齿条用45钢调质,齿面高频淬火HRC45-50。
第三,侧隙调整。齿轮齿条啮合必须有侧隙,侧隙太大反向间隙大、精度差,侧隙太小容易卡死。一般通过偏心轴套调整齿轮中心距来控制侧隙,侧隙量0.05-0.15mm(根据模数)。
第四,导轨选择。纵向导轨一般用直线导轨(如THK、上银的重载型),或者用矩形导轨+镶钢导轨。大跨度龙门设备常用"V型导轨+平导轨"的组合,V型导轨导向,平导轨承载。
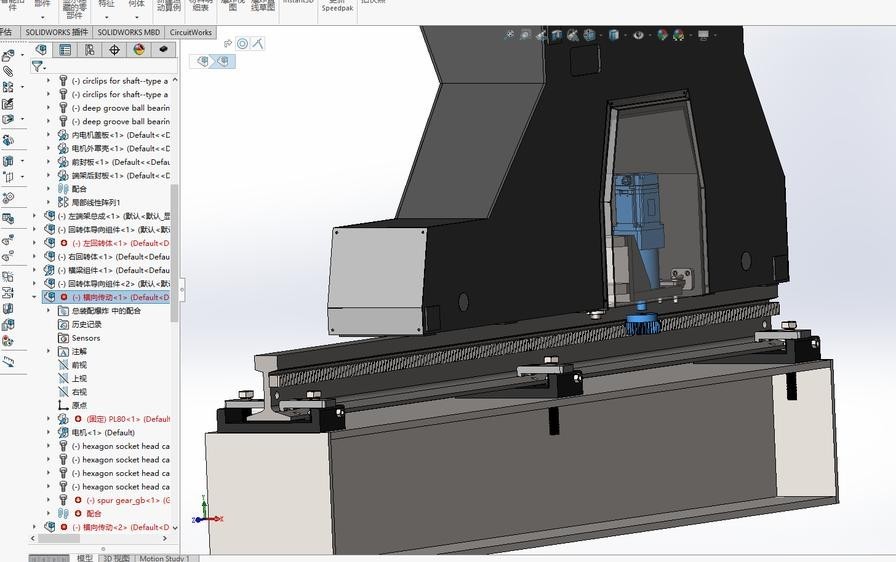
3.2 横向传动机构
图3 横向传动机构局部(伺服电机+减速器+齿轮齿条,驱动割炬沿横梁移动) 横向传动和纵向类似,也是伺服电机+减速器+齿轮齿条,但有几个不同点:
一是负载小。横向只驱动割炬小车,重量轻,电机和减速器可以选小一号。
二是速度要求高。横向是切割方向,切割速度一般100-1000mm/min,快速移动可达5-10m/min,电机转速和减速器速比要匹配好。
三是横梁挠度影响。横梁在割炬重量下会有挠度变形,导致割炬上下跳动,影响切割垂直度。长横梁(>4m)要做预拱设计,或者在横梁上增加加强筋。
3.3 割炬升降机构
割炬升降(Z轴)一般用伺服电机+滚珠丝杠或者气缸驱动。火焰切割对Z轴精度要求不高,主要是调节割嘴到钢板的距离(一般3-5mm),用气缸+导向杆就够了。如果是等离子切割或者需要自动调高,就要用伺服+滚珠丝杠,配合弧压调高器自动调节割炬高度。
割炬夹持器要做防撞设计——切割过程中如果碰到钢板变形或障碍物,割炬要能脱开或触发限位,避免撞坏割炬。常见的做法是用磁力吸附夹持,碰到阻力自动脱开。
3.4 气路系统
气路系统是火焰切割机的"消化系统",包括氧气、燃气(乙炔/丙烷)、预热氧、切割氧四路。设计要点:一是气路要做电磁阀控制,由数控系统自动通断;二是要装回火防止器,安全第一;三是气管要走拖链,不能和动力线混在一起;四是气路接头要密封,漏气不仅浪费气体还危险。
四、SolidWorks建模要点
这套模型是用SolidWorks建的,从设计树可以看到用了自顶向下(Top-Down)的设计方法。做这类大型装配体,有几个建模要点:
4.1 自顶向下设计流程
第一步,先建布局草图(Layout),确定设备的总体尺寸、各模块的位置关系、运动范围。布局草图是整个设计的"骨架",后面所有零件都参考布局草图建模。
第二步,建子装配体。把设备分成床身、龙门架、横梁、割炬、控制箱等子装配,每个子装配单独建模,最后在总装配里组装。
第三步,关键零件详细设计。导轨安装面、齿条安装面、电机安装面这些配合面要精确建模,公差标注清楚。
第四步,标准件调用。螺栓、螺母、轴承、导轨、电机这些标准件不要自己画,用Toolbox或第三方标准件库(如米思米、怡合达的SW插件)直接调用,省时且准确。
4.2 装配体配合注意事项
配合类型 | 应用场景 | 注意事项 |
重合配合
|
安装面、端面定位
|
避免过定义,一个零件3-5个配合足够
|
同轴心配合
|
轴孔配合、齿轮轴
|
注意配合顺序,先定基准再定其他
|
距离配合
|
齿轮中心距、行程限位
|
可以用方程式关联尺寸,方便修改
|
路径配合
|
拖链运动模拟
|
复杂运动用Motion分析更准确
|
机械配合(齿轮/齿条)
|
齿轮齿条传动模拟
|
只用于运动仿真,不影响实际尺寸
|
4.3 工程图输出
建模完成后要出工程图给加工车间。焊接件要出焊接图,标注焊缝符号、焊脚高度、焊接要求;机加工件要出零件图,标注尺寸公差、形位公差、表面粗糙度、材料和热处理要求。钣金件要展开下料图。装配图要标配合关系、技术要求、明细栏。
五、关键零部件选型计算
做非标设计,选型是核心能力。以下是数控龙门气割机的关键零部件选型要点:
零部件 | 选型依据 | 推荐规格(以3m×6m机型为例) |
纵向伺服电机
|
龙门架重量×摩擦系数×安全系数÷减速比÷齿轮半径
|
750W-1.5kW伺服电机,扭矩2-4N·m
|
横向伺服电机
|
割炬小车重量×速度要求÷减速比÷齿轮半径
|
400W-750W伺服电机,扭矩1-2N·m
|
减速器
|
电机转速÷齿条线速度÷齿轮齿数÷π÷模数
|
行星减速器,速比1:10-1:20,背隙≤10弧分
|
纵向导轨
|
龙门架重量÷2÷导轨额定动载荷×寿命系数
|
重载直线导轨35-45型,或V型+平导轨组合
|
横向导轨
|
割炬小车重量÷导轨额定动载荷×寿命系数
|
直线导轨20-25型
|
齿轮齿条
|
传动精度要求、负载、速度
|
模数2-3直齿/斜齿,齿面淬火
|
滚珠丝杠(Z轴)
|
割炬重量×行程÷导程×安全系数
|
1605或2005滚珠丝杠,行程150-200mm
|
数控系统
|
轴数、功能需求、预算
|
三轴联动数控系统,支持火焰/等离子切割
|
六、设计中的常见问题与优化
做了这么多龙门设备,总结几个最容易出问题的地方:
问题1:切割精度不够
原因可能有三个:一是齿轮齿条侧隙太大,反向间隙超标;二是龙门双驱不同步;三是横梁挠度变形导致割炬上下跳动。优化方法:侧隙用偏心套调整到0.05-0.1mm,双驱用数控系统的同步功能或电子齿轮,长横梁做预拱或加加强筋。
问题2:运行抖动或异响
抖动一般是惯量不匹配或导轨安装平行度差。异响可能是齿轮齿条啮合不良、导轨缺油、拖链摩擦。优化方法:重新核算电机和减速器选型,导轨安装后打表测平行度(≤0.05mm/m),齿轮齿条涂润滑脂,拖链选合适的弯曲半径。
问题3:热变形影响精度
火焰切割时钢板温度高,热辐射会让床身和横梁产生热变形。长设备(>6m)这个问题更明显。优化方法:床身用焊接结构加去应力退火,横梁用方管焊接结构,切割区加隔热板,高精度设备用光栅尺做全闭环反馈。
问题4:维护不方便
很多新手设计只考虑功能不考虑维护——齿轮齿条在里面够不着,电机在角落拆不下来,润滑点找不到。设计时一定要留维护空间:齿轮齿条上方要能伸手加油,电机要能单独拆卸,润滑点集中布置或用自动润滑系统。
七、加工制造与装配要点
设计得再好,加工装配不行也白搭。以下是关键工艺要点:
第一,焊接件去应力。床身、龙门架、横梁都是大型焊接件,焊后必须去应力处理(振动时效或热处理),否则加工后会变形,精度保持不住。
第二,导轨安装面精加工。导轨安装面要铣削或磨削,平面度≤0.05mm/m,粗糙度Ra3.2以下。导轨安装孔要用钻模加工,保证孔位精度。
第三,齿条安装精度。齿条要逐段拼接,接缝处齿距误差≤0.03mm,用百分表打表调整。齿条固定螺栓要按规定扭矩拧紧,必要时加定位销。
第四,装配顺序。先装床身调水平→装纵向导轨→装龙门架和纵向驱动→装横梁和横向驱动→装割炬和气路→接电调试。每一步都要检测精度,不合格不进入下一步。
第五,调试。空载跑合24小时→负载测试→切割精度测试(切正方形、圆形、斜线测精度)→连续运行测试。每一项都要有记录,作为出厂验收依据。
八、常见问题FAQ
Q:火焰切割和等离子切割怎么选?
A:火焰切割适合5mm以上的碳钢,切割厚度大(最厚可切200mm),设备成本低,但切割速度慢、热变形大、有挂渣。等离子切割适合1-50mm的所有导电金属(包括不锈钢、铝、铜),切割速度快、切口窄、热变形小,但设备成本高、有弧光和烟尘。薄板用等离子,厚板用火焰,两者都要就做"火焰+等离子"两用机。
Q:龙门气割机和台式等离子切割机有什么区别?
A:龙门式是大行程设备,切割幅面大(3m×6m以上),适合工厂大批量下料;台式是小行程设备,切割幅面一般1.5m×3m以内,适合小作坊或广告字切割。龙门式刚性好、精度高、可配多割炬,台式便宜、占地小。
Q:SolidWorks做大型装配体电脑很卡怎么办?
A:几个方法:一是用"大型装配体模式"打开,自动轻化零件;二是子装配体设为"轻化"或"还原",不需要的隐藏;三是用"配置"功能,不同配置显示不同的零件组;四是电脑配置要够——建议32G以上内存、SSD硬盘、专业显卡(如Quadro系列);五是零件建模要规范,避免不必要的特征和阵列。
Q:齿轮齿条传动和丝杠传动哪个好?
A:长行程(>2m)用齿轮齿条,因为丝杠太长会下垂、临界转速低;短行程(<2m)用滚珠丝杠,精度高、噪音小。龙门设备的纵向和横向一般都是长行程,所以用齿轮齿条;Z轴升降行程短,用丝杠或气缸。
Q:做非标机械设计需要掌握哪些技能?
A:核心技能包括:机械原理(机构设计、传动计算)、机械设计(材料、公差、紧固件、轴承选型)、三维建模(SolidWorks/Creo/UG至少精通一个)、工程图(GB标准、公差标注)、气动液压基础、电气基础(能和电气工程师沟通)、加工工艺(知道什么零件怎么加工)。最重要的是多看、多算、多去车间,理论结合实践。
九、总结与延伸学习路径
数控龙门气割机虽然是个"老设备",但它的设计思路——龙门架构、齿轮齿条传动、三轴数控联动——是很多工业自动化设备的基础。把这套设备的结构和设计要点搞懂了,再做龙门钻床、龙门焊接机、龙门3D打印机、大型3D雕刻机,都是触类旁通的。
如果想继续深入非标机械设计,可以按这个路径学习:
1. 打好理论基础:机械原理、机械设计、理论力学、材料力学;
2. 精通三维软件:SolidWorks(入门快)或Creo/UG(功能强),至少精通一个;
3. 学习传动选型:电机、减速器、导轨、丝杠、齿轮齿条的选型计算;
4. 了解加工工艺:焊接、机加工、钣金、热处理,知道设计的东西能不能加工;
5. 学一点电气和PLC:能和电气工程师配合,知道运动控制怎么实现;
6. 多去车间和现场:看设备怎么装配、怎么调试、出了什么问题,这比看书有用。
—— 机械设计没有捷径,每一个螺栓、每一根导轨、每一个配合,都是经验和计算的积累。
有问题欢迎评论区交流,需要更多非标设备设计案例可以关注后续更新~
|
 学研领航向全体高校师生打造的一站式综合交流与资源服务平台,集知识学习、经验分享、资源下载、互动问答、职场成长、兼职实践于一体,覆盖校园生活、专业学习、求职就业、兴趣发展等全场景需求。