马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
数控龙门气割机3D模型结构解读:机械设计工程师视角的完整拆解 一、设备概述与工作原理/ ^ ]8 f8 h5 B* [8 [
; V" t4 F9 y) i# b数控龙门气割机是金属加工行业中广泛使用的板材切割设备,主要用于钢板、不锈钢板等金属材料的自动化切割。它采用龙门式结构,割炬沿横梁横向移动(Y轴),横梁沿床身纵向移动(X轴),割炬升降体上下移动(Z轴),通过三轴联动实现任意平面图形的切割。切割方式以火焰气割为主,利用氧气和燃气(乙炔、丙烷等)的燃烧火焰将金属加热至燃点,再喷射高压氧气使金属剧烈氧化燃烧,同时将熔渣吹除,形成割缝。
' V: R' I0 n& V, G0 R# k$ t与便携式切割机相比,龙门式气割机具有切割幅面大、运行稳定、精度高、可配置多把割炬同时切割等优势,适用于中厚板的批量切割加工。本套3D模型完整还原了一台标准数控龙门气割机的机械结构、传动系统、气路系统和控制部分,是学习数控切割设备设计的优秀参考资料。1 ]% M% ]2 J. c
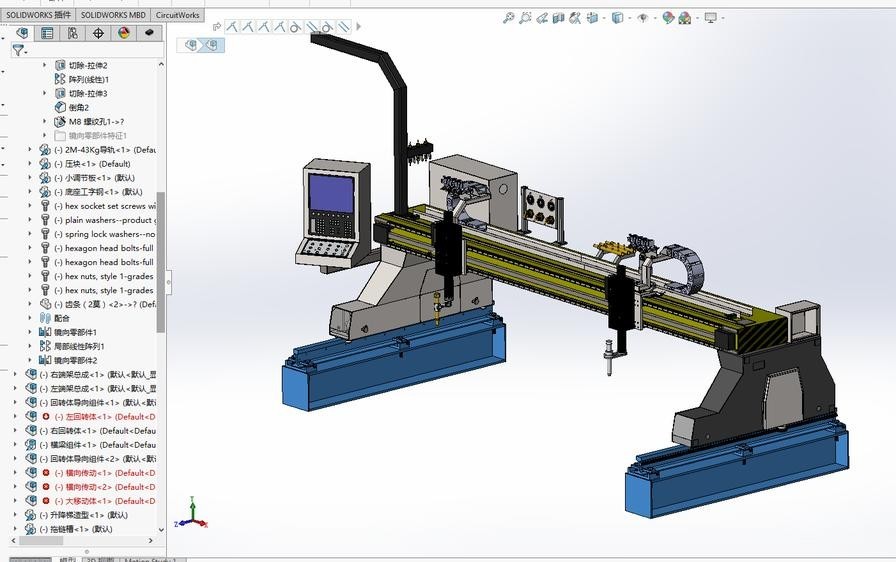
图1 数控龙门气割机整机三维模型(SolidWorks建模) 二、模型文件与技术参数
% c% ?# V; ?! w2 s: f8 M8 l1 m" H
本套模型采用SolidWorks 2012版本建模,包含完整的零件、装配体和工程图文件,所有零件均保留特征参数,可直接编辑修改。文件总大小约99.73MB,模型结构组织清晰,按功能模块划分为多个子装配体,便于查看和修改。
7 `5 i& P3 I, I* E7 Y+ {# |) e1 q4 e
参数项
) W* b( |: J1 i4 U |
* E! |/ C( E8 y* a: k6 ?规格/说明
. w$ i- L+ Y3 s/ A | 9 `7 K' ~( v, \# W3 d. ]+ w8 T% L
备注
) l8 K) I* T' n- \7 Y Z |
/ D0 c& V* W! b! i建模软件6 K6 A/ {; c9 f" w2 ^- z
|
: H. `7 G) I* I/ x2 R. n3 TSolidWorks 2012
. w2 f5 \- m+ H |
5 Y7 R' h: l( C$ ^需2012及以上版本打开
% T+ ]" m/ K8 \ |9 _: e0 U |
) `& X/ j; w; M" \# t8 p文件格式2 A- \9 r8 I2 ~8 i
| d5 V* H- m$ R6 l
sldprt / sldasm / slddrw / dwg
# N7 Y1 A2 M. U) V0 G, A, d |
4 l7 n# Y' l) b零件/装配体/工程图/CAD
1 \9 \7 Z! |0 h+ ]1 L" Q8 o7 y | ( W# d- A, {/ T; s: ^) e) e
文件大小$ h" e. |& _. B5 n9 v
| - X1 V/ g+ |, i) s' ]8 J9 w" Z
99.73 MB
8 q* \; |( Y& X* ~ |
2 @3 T7 r! ], Z' h/ \9 l含完整工程图和BOM
1 f( [: D& G$ n9 a9 ]: ] |
2 C2 D) T! F; O |! C参数状态2 E! @* w. w1 f+ y3 G& |& z
|
* J1 B# `, ^. i& {有参数,可编辑, P" w8 n6 j4 c7 t* H9 a
| ( _& a9 }0 ]# ?/ _
保留完整特征树1 M% P: B2 f9 A
|
; A/ @, q4 _7 u7 w7 s结构形式! u- |9 q2 Z6 J9 w6 Y& R3 D
|
! T/ L' s, v8 v: M7 i2 i& b5 [& ?龙门式; Q1 |. k5 f4 q
| $ k! J; R2 t/ s2 A6 ^8 Q8 {; _
双边驱动或单边驱动
0 W$ T6 R) ~2 n2 V# { |
3 h5 b. H/ d! s, O. |切割方式8 {% h8 M- S& k6 c& s
|
% T5 Z' {: n- E; b5 g; z火焰气割5 F0 `" |7 [, P5 l" o
|
6 V$ n4 G3 w, t: o氧气+燃气" j% F& i2 G! } \$ E0 z2 i0 S
|
) p4 n+ x/ |! @$ @控制轴数
: `2 Y" f' ]: p1 R3 S' q& o | " o+ i% E; P+ n* ^. Y' Y' Z# y) A
X / Y / Z 三轴
* Z6 R7 x; g/ {1 i% e' f. R; c | / ]9 D$ v: D, h6 Q; `# [8 P5 k
可扩展旋转轴
8 s8 Y& J1 U$ l- Q7 m% I7 m9 J0 q; _ J4 q |
; E4 F; v- c5 r0 ~. Q; e1 {包含内容
- E) y$ F6 p: P4 _2 b5 x5 U |
E! e0 h% G9 X. k8 p5 M机械结构+气路+控制箱+工程图
8 x6 w5 J! w( ~. V9 D& ] _# R3 h |
" D' G; O+ \- u3 ^# C2 q/ ^( m完整设备资料0 y8 }* H' z1 m1 z3 K# j* i" a
|
" @3 e9 d: j& X
三、机械结构拆解" y0 B5 F# V; I' ^' A8 O* w; ?
! s1 u: C- g3 z N: V" D
整机机械结构按功能可分为六大模块:基础部分(床身)、端梁部分、横梁部分、横向移动小车、升降体(割炬总成)、机座附件。下面逐一分析各模块的设计要点。7 J Q0 c: f9 _3 |. B
3.1 床身与基础部分
6 H! T+ s# W7 L0 U$ p3 M
; V z! T! E. B% e8 g; s床身是整机的基础,采用焊接结构,由型钢和钢板焊接而成,具有足够的刚性和稳定性。床身上安装纵向导轨(直线导轨或V型导轨),供端梁纵向移动。床身侧面安装齿条,与端梁上的驱动齿轮啮合,实现纵向进给。床身设计时需要考虑热变形影响,长床身通常分段制造并预留伸缩缝。
0 {! {: F ~7 Z' j v* B3.2 端梁与纵向传动
, V; Q: I% R; I7 g- O3 R6 I) h7 C2 ?3 P
端梁位于横梁两端,跨坐在床身导轨上,是连接横梁与床身的关键部件。端梁上安装纵向驱动电机、减速器、齿轮和滚轮。驱动电机通过减速器带动齿轮旋转,齿轮与床身齿条啮合,推动端梁沿床身纵向移动。两端端梁同步驱动,保证横梁运行平稳。端梁上还安装限位开关和防撞装置,防止超程运行。
+ s8 a ]( n' F6 M/ v% C0 v3.3 横梁部分% s5 z U+ T+ s5 `/ w" p5 {
; Z0 Z; _2 B; [# `$ u1 U0 c
横梁是横向运动的载体,采用箱型焊接结构,刚性好、重量轻。横梁正面安装横向导轨和齿条,供移动小车横向移动。横梁侧面安装拖链支架,用于敷设电缆和气管。横梁两端与端梁连接,连接处设计有调整机构,可微调横梁与床身的垂直度。横梁的长度决定了切割宽度,常见规格有3m、4m、6m等。
; d' m9 D5 a5 f6 V0 J/ T3 A3.4 横向移动小车
/ x- |* p m/ P0 C# ^$ `% Q, |5 A6 c; i' b4 e3 J9 [6 y
移动小车安装在横梁导轨上,是割炬的横向移动载体。小车上安装横向驱动电机、减速器、齿轮和滚轮,通过齿轮齿条传动实现横向移动。小车上可安装一把或多把割炬,多割炬配置可同时切割多个相同零件,提高效率。小车的移动精度直接影响切割精度,因此导轨和齿轮的安装精度要求较高。
6 y- i+ s' \+ e5 k1 d5 G: M3.5 升降体与割炬总成. |; _0 O: }. W s# N; {
4 L; r6 D9 M; B. E7 a3 x/ `
升降体安装在移动小车上,带动割炬上下移动(Z轴),用于调整割嘴与钢板的距离。升降体通常采用电机驱动丝杠或同步带传动,配合电容调高或弧压调高系统,实现自动调高。割炬总成包括割炬本体、夹持器、气路接头、点火装置等。割炬角度可微调,保证割嘴垂直于钢板表面。
5 ]# \/ E# ^: d# B' i( e四、传动系统分析: f/ F9 E$ [6 D: K0 b
6 T l5 s; i- }" D! }7 \数控龙门气割机的传动系统包括纵向传动和横向传动两套独立的驱动系统,均采用"伺服电机+减速器+齿轮齿条"的传动方案。这种方案的优点是传动刚性好、响应快、定位精度高,适合中高速、大行程的数控设备。
; x: [- a/ m4 L+ h( |: S8 { q8 l Q+ I7 u |4 O/ n- _
传动部件. v' W( ~: n2 L% I6 `
| & v* @) X1 s! l. B
配置方案
. V8 @% W# J) \6 _. z |
$ W5 b% g2 A) Y设计要点; ]/ p8 q* s; r% F9 H5 z" P
|
. N' `( v* w- g, K驱动电机
8 g2 S. T* l7 _: V) l3 P | ' ]* {$ D$ n4 X7 z s1 X x
伺服电机(带编码器)
6 ?9 g) X6 D C- ^; ` | a( R: J" R Q" j
提供闭环控制,保证定位精度 p* p+ ?3 {+ [5 v$ A5 q9 }7 U
| 0 z4 C) K; o+ ^
减速器0 Q3 M ^! M" ~( V9 @. \6 ?" p3 B* e$ _
| ! |, ^) R- F) U- d
行星减速器或蜗轮蜗杆8 T) v7 r0 f9 ~+ m$ m; C1 w
| : a1 N! h9 F. n7 z! X: f& |0 g: E" H
降低转速、增大扭矩、提高刚性
# S i8 P- X+ j5 @- T+ k7 a | * L, L5 \ N8 e4 y9 |. Y
传动方式
( p7 B" K( A K/ w |
+ A- ~( }2 @2 e' V齿轮齿条传动5 w* J$ |/ W& ?# j9 J) W
|
7 L2 F# n1 @7 b' E! [大行程下比丝杠更经济、更可靠: A- W: ?: u" w! d: ^8 Q# f0 r4 J
| 5 G* \- B3 h/ ?- o) b% R- v2 c+ T
导向方式8 E# o7 Y/ E) [
| . Q: u* q0 f0 Z1 H6 z0 v; Q) P- ?
直线导轨 / V型滚轮导轨
) A- i% r. D/ {8 P0 R | - D) B2 M. b- a8 b& V
保证运动平稳和导向精度7 @. P- u- [$ c
| 5 \/ l- Y% V0 e9 R7 r d' r x
轴承1 U' m+ ~3 ~# i% @% t7 `5 S+ b
| + T# H: D% a* y y6 V
深沟球轴承% {% @, F+ f" M3 t3 P
| 2 X0 I5 E, }7 \; Y) n4 G! ]
支撑旋转轴,承受径向载荷
' i- `2 Y. E& n& l; N# P | # e% D2 v$ f9 U. S" l" O0 Q; Y* w
限位保护
; u; `- o; W1 E) o |
& G; [% w1 B8 |行程开关 + 机械防撞块2 F$ h3 z* v# h3 O) }: y I
| : H# e# l7 {' a1 ?
防止超程,保护设备安全; [! a0 H0 E) Y1 H6 d/ J8 {
|
9 \; d9 p# I( ]: n, V
五、气路系统设计+ j M0 \6 J6 y$ Z
1 G+ s0 u+ G. n# I9 R
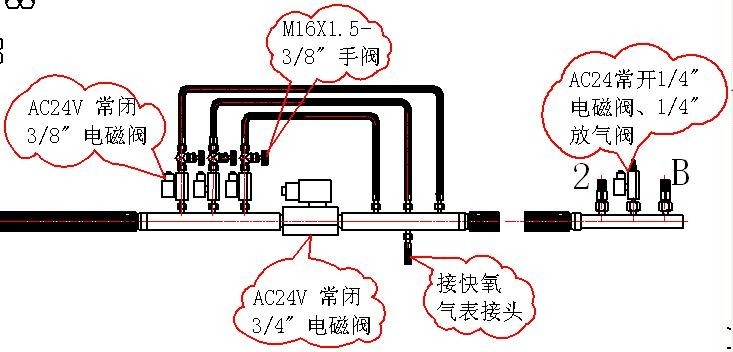
气路系统是火焰气割机的核心组成部分,负责为割炬提供预热火焰用的燃气和氧气,以及切割用的高压氧气。本模型的气路系统设计完整,包含电磁阀、减压阀、手阀、气管和接头等元件。1 {9 a% b% j' U
图2 气路系统原理图(含电磁阀、减压阀、手阀等元件) 5.1 气路元件配置
7 F: h% U* V3 @1 v
% @7 L0 Y* Y5 [* d5 X( d$ K+ u$ ?从气路原理图可以看到,系统配置了以下关键元件:AC24V常闭3/8"电磁阀(控制预热氧气)、AC24V常闭3/4"电磁阀(控制切割氧气)、AC24V常开1/4"电磁阀(控制放气)、M16X1.5-3/8"手阀(手动调节)、1/4"放气阀、接快氧气表接头。所有电磁阀采用AC24V安全电压,由控制系统统一控制。4 ?: H$ S0 D# X% t9 S
5.2 减压阀工作原理
5 ^' N; U$ y/ O- H- w
: N% x2 e g i T$ ~/ ^减压阀是气路系统中的重要元件,用于将高压气瓶的压力降低到工作压力,并保持输出压力稳定。从减压阀剖面图可以看到,其内部结构包括调压螺钉、主弹簧、低压腔、高压腔、副弹簧、减压活门、弹性薄膜等。顺时针旋转调压螺钉压缩主弹簧,推动减压活门开大,输出压力升高;反之输出压力降低。弹性薄膜感受低压腔压力,与主弹簧力平衡,实现压力自动稳定。& z& B7 I9 W0 H
5.3 气路工作流程
" W- a2 ^3 o/ \$ J: \" I9 G( M, S/ L( }) V9 E6 b2 U& I7 X5 N+ |
切割时的气路工作流程为:打开气瓶总阀→气体经减压阀减压至工作压力→预热氧电磁阀和燃气电磁阀打开→点火形成预热火焰→钢板加热至燃点→切割氧电磁阀打开,高压氧气喷出→金属剧烈氧化燃烧形成割缝→切割完成后切割氧关闭→预热火焰关闭→放气阀打开排出残余气体。整个气路流程由数控系统按程序自动控制。. J* g6 E2 b4 Y# V
六、控制系统与操作面板( g& W4 Y2 @" {8 \/ [- R5 u
% X: I/ B; n5 E. B1 X4 d q% [5 Z控制系统是数控气割机的"大脑",由数控系统、伺服驱动器、电机、操作面板等组成。操作面板安装在可旋转的悬臂上,方便操作人员在不同位置操作。面板上包括显示屏(显示切割图形和参数)、按键区(手动/自动切换、方向控制、速度调节)、急停按钮等。* A9 ^2 u) A" G' e5 _) M/ _
从模型中可以看到控制箱的结构设计,控制箱内安装数控系统、伺服驱动器、继电器、开关电源、变压器等电气元件。控制箱设计有散热孔和风扇,保证电气元件在适宜温度下工作。电缆和气管通过拖链连接到移动小车和升降体,拖链保护线缆在反复运动中不被磨损。/ \* e+ `! v8 O, i
七、工程图与BOM清单% c) l' X: D* P1 H6 L: }- |
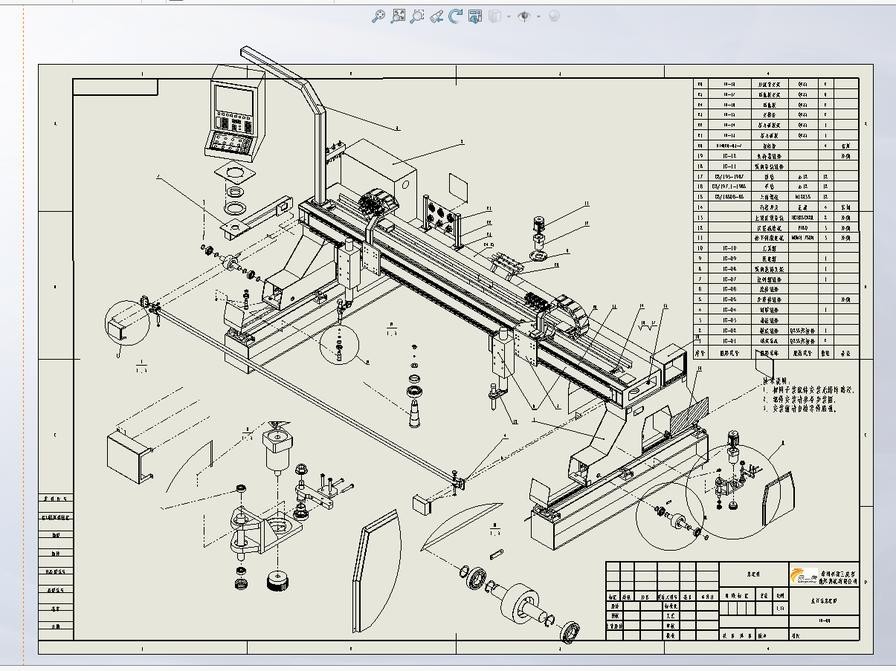
; R7 y+ l* I! E7 U! T6 u: o本套模型不仅包含三维模型,还附带了完整的工程图文件,包括总装配图、部件装配图和关键零件图。工程图采用国家标准制图规范,视图表达清晰,尺寸标注完整,技术要求明确,可以直接用于生产制造。
( t: k6 T) T" p8 c- z b图3 数控龙门气割机总装配工程图(含明细栏和技术要求) 总装配图采用爆炸视图与装配视图结合的表达方式,既展示了整机的装配关系,又通过爆炸图清晰表达了各部件的装配顺序。图纸右侧附有明细栏(BOM清单),列出了所有零件的序号、名称、数量、材料、备注等信息,便于采购和生产管理。图纸底部标注了技术要求,包括焊接要求、装配精度、检验标准等。9 i8 B+ c+ Q- e9 r/ L8 {
零件图方面,关键的焊接件和机加工件都有单独的工程图,标注了完整的尺寸、公差、表面粗糙度、焊接符号等。例如控制箱面板的零件图,标注了各按钮孔的位置尺寸、面板外形尺寸、材料和表面处理要求,可直接用于钣金加工。3 S. m5 E. E, X( ?
八、SolidWorks使用与编辑指南
& n0 ^+ M1 z, L2 s* e% I( ~* V( m' d$ y C5 j
/ V+ P: W8 e- ^- U: y) p2 \
1. 打开模型:使用SolidWorks 2012或更高版本打开总装配体文件(.sldasm),系统会自动加载所有子装配和零件。如果出现零件丢失提示,需要在文件属性中重新指定零件路径。4 e9 C5 u9 I+ H4 m0 ^7 k# @5 z
2. 查看结构:在FeatureManager设计树中可以看到完整的装配结构,按"传动机构、端梁部分、钢带机构、横梁部分、机座附件、基础部分、夹持器、控制箱、流体、升降体、拖链"等模块组织,点击各部件可单独查看。
- G9 F1 K6 C5 L: E. q9 ^6 p3. 编辑零件:在装配体中右键点击零件,选择"编辑零件"即可进入零件编辑环境,修改特征参数(如拉伸尺寸、阵列数量等)。修改完成后点击"编辑装配体"返回。
& G' H/ W4 W" W4. 生成工程图:打开对应的.slddrw工程图文件,模型修改后工程图会自动更新。可以调整视图比例、添加标注、修改图框等。
% k ^3 F/ j, w2 G* c! n5. 导出其他格式:需要在其他软件中使用时,可通过"另存为"导出STEP、IGES、STL等通用3D格式,工程图可导出DWG/DXF格式。
& K7 B* }7 s8 t; O- N6 A6. 运动仿真:利用SolidWorks Motion插件,可以对纵向移动、横向移动、升降体运动进行运动仿真,检查运动干涉和行程范围。2 a0 [. b( w0 V
九、改型设计注意事项
4 [& @; }7 h- h/ S
) y; Y% ^0 u( h. ~: v6 U第一,切割幅面改型。如果需要改变切割宽度(横梁长度)或切割长度(床身长度),需要相应修改横梁、床身、齿条、导轨、拖链等零件的长度,同时检查电机扭矩和减速器速比是否满足新行程的速度和加速度要求。
/ [/ P4 F+ v: V" {9 M5 `2 R第二,割炬数量改型。增加割炬数量时,需要在移动小车上增加安装位置,同时扩展气路系统(增加电磁阀和气管)和控制系统的输出通道。多割炬配置需要考虑割炬间距的调节机构。
7 I' Z: m [: R" w第三,切割方式改型。如果要增加等离子切割功能,需要更换割炬总成(等离子割炬),增加等离子电源,调整升降体的调高方式(弧压调高替代电容调高),气路系统也需要相应调整。
: s) ] j% i6 f6 [第四,驱动方式改型。如果将齿轮齿条传动改为丝杠传动,需要重新设计传动支架,计算丝杠的临界转速和压杆稳定性,大行程下不建议使用丝杠传动。% g! j7 U- S9 n
第五,标准件替换。模型中的螺栓、轴承等标准件来自Toolbox库,改型时注意替换为对应规格的标准件,并更新BOM清单。
% v5 \* E4 R; `2 r十、适用场景与学习价值6 b* j' \5 \" v4 t% ^! x
/ r L0 e0 c" C; h* ?( D3 @; O8 V8 ]) d( @& ]0 I- _
适用人群
8 i q3 _- l' J0 H* k- R |
2 P; j! g u' f学习重点' v# u( O: v1 n* f+ M- b' w
| , g' J" N; U: Y, ~: A% X' T6 O
应用场景
9 k% }: Y7 a) I* Y |
% Z% {) N# C; Y3 j1 f0 n& Q+ _2 X2 \机械设计专业学生
" o8 }* p6 g; g2 G' q |
, U. a$ M- g$ Q- u8 Z R龙门结构设计、传动系统选型、工程图规范
. n8 x: X& o. H& i0 A3 o8 ` |
/ e! ?, ^7 z3 k课程设计、毕业设计参考* J. M6 G/ z# H0 C- U
| 3 I! J Z& z7 M1 w" u' r3 h- Y9 D) B2 g
数控设备研发工程师
2 \: t7 b* K# ]2 e |
, H; d6 X7 I5 m1 S4 V2 X整机结构布局、气路设计、标准件选用
$ x* N! n, m3 g: |: g0 j | 5 V% p! W t: @
产品开发、改型设计
8 e* _( Y5 E7 J5 M* w% B | 0 P( g. h( i6 v1 i# |
机械制造工艺师9 T- T9 f% E7 r+ `
|
- [; @7 S& [9 z: V" q3 N焊接结构工艺、机加工要求、装配工艺
9 @9 |* G- F# S, ~ |
2 X2 \9 E4 @: l. l" x工艺编制、生产指导
: }. O/ n8 D( Q) b9 S. y2 j4 ] | - R' R2 {9 {$ {. d& D
设备维护人员
# u6 a5 y! q; Q* Z- \ | 0 z% \: q' Y9 {- j$ Q+ W- e
传动系统结构、气路原理、易损件识别
2 c( @) {# Z/ W0 b1 C& `. x |
" D; e. t" z* [设备维修、保养- h( F- C7 }) @( o6 @
|
7 H9 F: Z" x$ N( {; W. KSolidWorks学习者
2 U, T7 E1 y" C& u |
]7 T$ E0 D& I2 c复杂装配体建模、特征建模、工程图
1 k2 [6 c5 `, ~" U8 @ | 0 e p1 j1 k! r# a5 |2 R; e' s4 v
软件学习、建模练习% ~8 d; y; [4 {. ]
|
/ f; y: L7 V- X) G- J0 h- X2 @$ D
十一、写在最后$ ?% K, e" p& I, W4 Q6 i: T
0 K5 A5 O/ j/ Z) P8 u. a4 l; j
数控龙门气割机是典型的机电一体化设备,涉及机械结构设计、传动系统选型、气路系统设计、电气控制等多个专业领域。这套3D模型完整呈现了设备的各个组成部分,从床身焊接结构到齿轮齿条传动,从电磁阀气路到控制箱布局,从总装配图到零件工程图,都有详细的建模和出图,是一份不可多得的完整设备设计资料。* `; U( w* |5 |3 Z. n
资料中包含完整的SolidWorks源文件(零件、装配体、工程图)和DWG格式图纸,所有参数可编辑,可直接用于学习、参考或改型设计。适合机械设计、数控技术、机电一体化等专业的师生和工程技术人员参考使用。需要的同学可以在附件中下载全套模型文件。+ G2 L- B, _5 ^+ J
9 L* G; G0 I+ A7 H关键词标签:数控龙门气割机 SolidWorks 3D模型 机械设计 齿轮齿条传动 气路系统 火焰切割 工程图 BOM清单 设备结构解读
) ]2 T- u5 R: B+ t
* {# q/ L5 ^, i; M: W |
 学研领航向全体高校师生打造的一站式综合交流与资源服务平台,集知识学习、经验分享、资源下载、互动问答、职场成长、兼职实践于一体,覆盖校园生活、专业学习、求职就业、兴趣发展等全场景需求。